Artículos técnicos · Policarbonato antivaho
¿Cuándo conviene replantear el proceso de curado de un recubrimiento antivaho?
Los problemas en la producción de piezas con recubrimiento antivaho suelen ser muy concretos.

En esta guía
En esta guía
Una muestra plana funciona, pero parte del recubrimiento pierde prestaciones después del conformado. Una superficie recubierta empieza a desprenderse o a desarrollar pequeñas grietas. Una pieza transparente se vuelve turbia después del procesamiento. Las muestras parecen aceptables, pero, cuando el pedido pasa a producción, disminuye la tasa de piezas conformes, aumenta el retrabajo y resulta más difícil controlar las entregas.
Ninguno de estos problemas significa automáticamente que deba sustituirse el recubrimiento o el método de curado.
Un defecto aislado puede seguir teniendo su origen en un problema puntual del proceso. La señal más importante aparece cuando el mismo tipo de problema se repite y mantener la producción exige una ventana de proceso cada vez más estrecha, más inspecciones manuales y más retrabajo.
En ese momento, la pregunta cambia.
Ya no se trata solo de preguntar:
¿Podemos volver a ajustar el proceso actual?
La pregunta pasa a ser:
¿Sigue siendo adecuado el proceso actual de recubrimiento y curado para esta pieza y para la forma en que debe fabricarse a escala?
Cuándo sigue teniendo sentido optimizar el proceso existente
Un defecto puntual, un lote contaminado o un problema de enmascarado no justifican rediseñar todo el proceso de producción.
Si la causa puede localizarse en una etapa controlable del proceso y la pieza recupera unas prestaciones estables después de corregirla, mejorar el proceso existente suele ser la opción más práctica.
Conviene revisar el proceso de forma más amplia cuando empiezan a aparecer otras señales:
- la misma zona falla repetidamente en distintos lotes;
- se requieren manipulaciones o inspecciones adicionales solo para mantener la tasa de piezas conformes;
- un proceso que funcionaba para las muestras se ralentiza considerablemente en producción;
- el retrabajo y las piezas rechazadas empiezan a afectar al coste unitario real;
- cada vez resulta más difícil combinar el curado con las operaciones anteriores o posteriores;
- la capacidad de los equipos empieza a determinar los plazos de entrega a medida que aumenta el volumen de pedidos.
Estas señales indican que el problema puede haber dejado de ser un único ajuste incorrecto.
El propio proceso de producción puede estar entrando en conflicto con la geometría, la estructura de materiales o la escala de fabricación del producto.
Cuando el historial térmico se convierte en una limitación
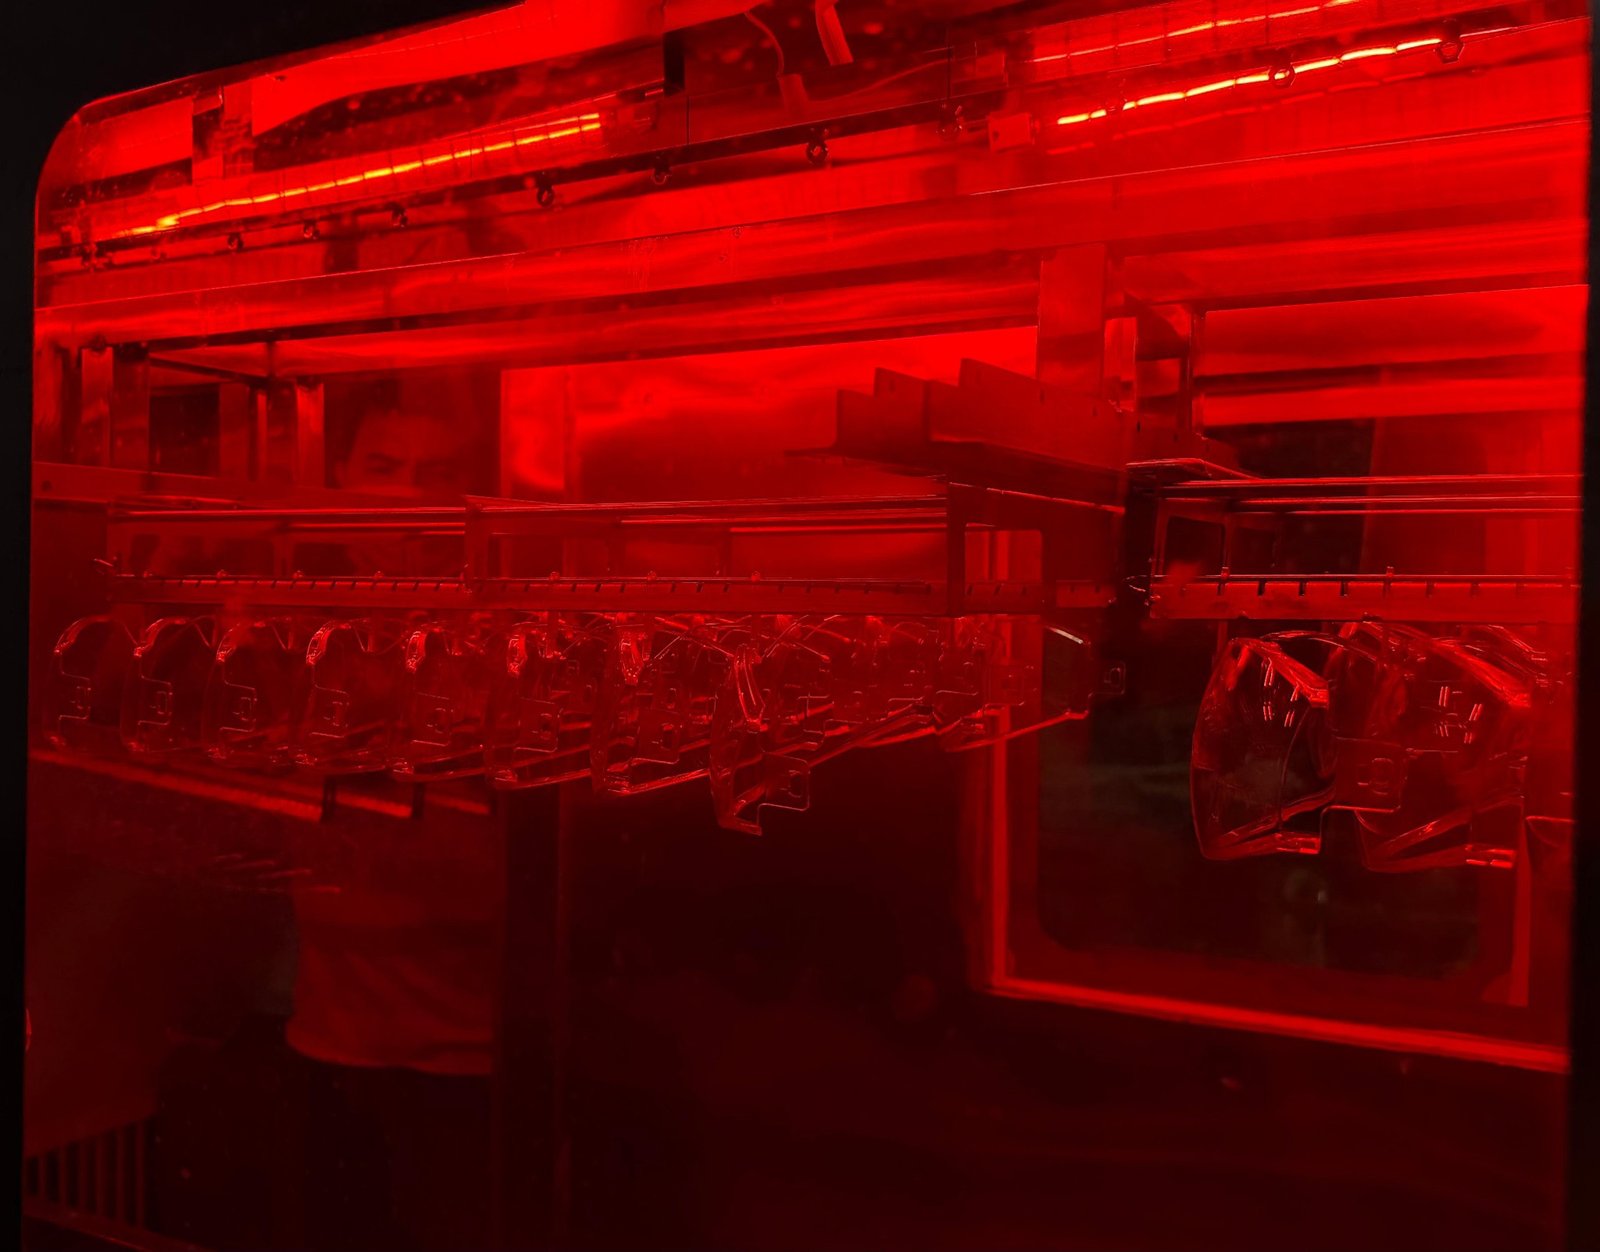
Los recubrimientos antivaho de curado térmico constituyen una solución de fabricación consolidada. La lámina o pieza recubierta pasa por un ciclo térmico controlado hasta alcanzar el estado requerido.
En una estructura sencilla, esto puede resultar directo.
La dificultad suele aparecer cuando empiezan a acumularse varios procesos.
Una pieza transparente puede haber sido termoformada previamente. También puede incorporar impresión, uniones adhesivas, insertos u otra superficie funcional. Cuando el historial térmico de las operaciones anteriores se combina con un ciclo de curado posterior, puede resultar más difícil controlar la estabilidad dimensional, el estado de la superficie o la calidad óptica.
En ese punto, reducir una y otra vez la ventana del proceso térmico puede no ser la mejor solución a largo plazo.
El fabricante debe distinguir entre dos situaciones:
¿Estamos optimizando un proceso térmico que es adecuado en lo fundamental, o estamos obligando repetidamente al producto a adaptarse a un proceso que ya no le conviene?
Si se trata de lo segundo, puede ser conveniente evaluar el curado UV o cambiar la etapa en la que se aplica el recubrimiento antivaho.
Cuando el curado UV es rápido, pero la línea de producción no lo es
El curado UV ofrece una ventaja de fabricación evidente: la propia etapa de curado puede ser muy rápida.
En piezas con una geometría sencilla y condiciones de exposición estables, esto puede reducir los tiempos de espera y facilitar la integración del recubrimiento en una producción continua o automatizada.
Con volúmenes mayores, esa ventaja puede traducirse directamente en capacidad productiva útil.
Pero los fabricantes no venden segundos de curado. Necesitan producción a la salida de la línea.
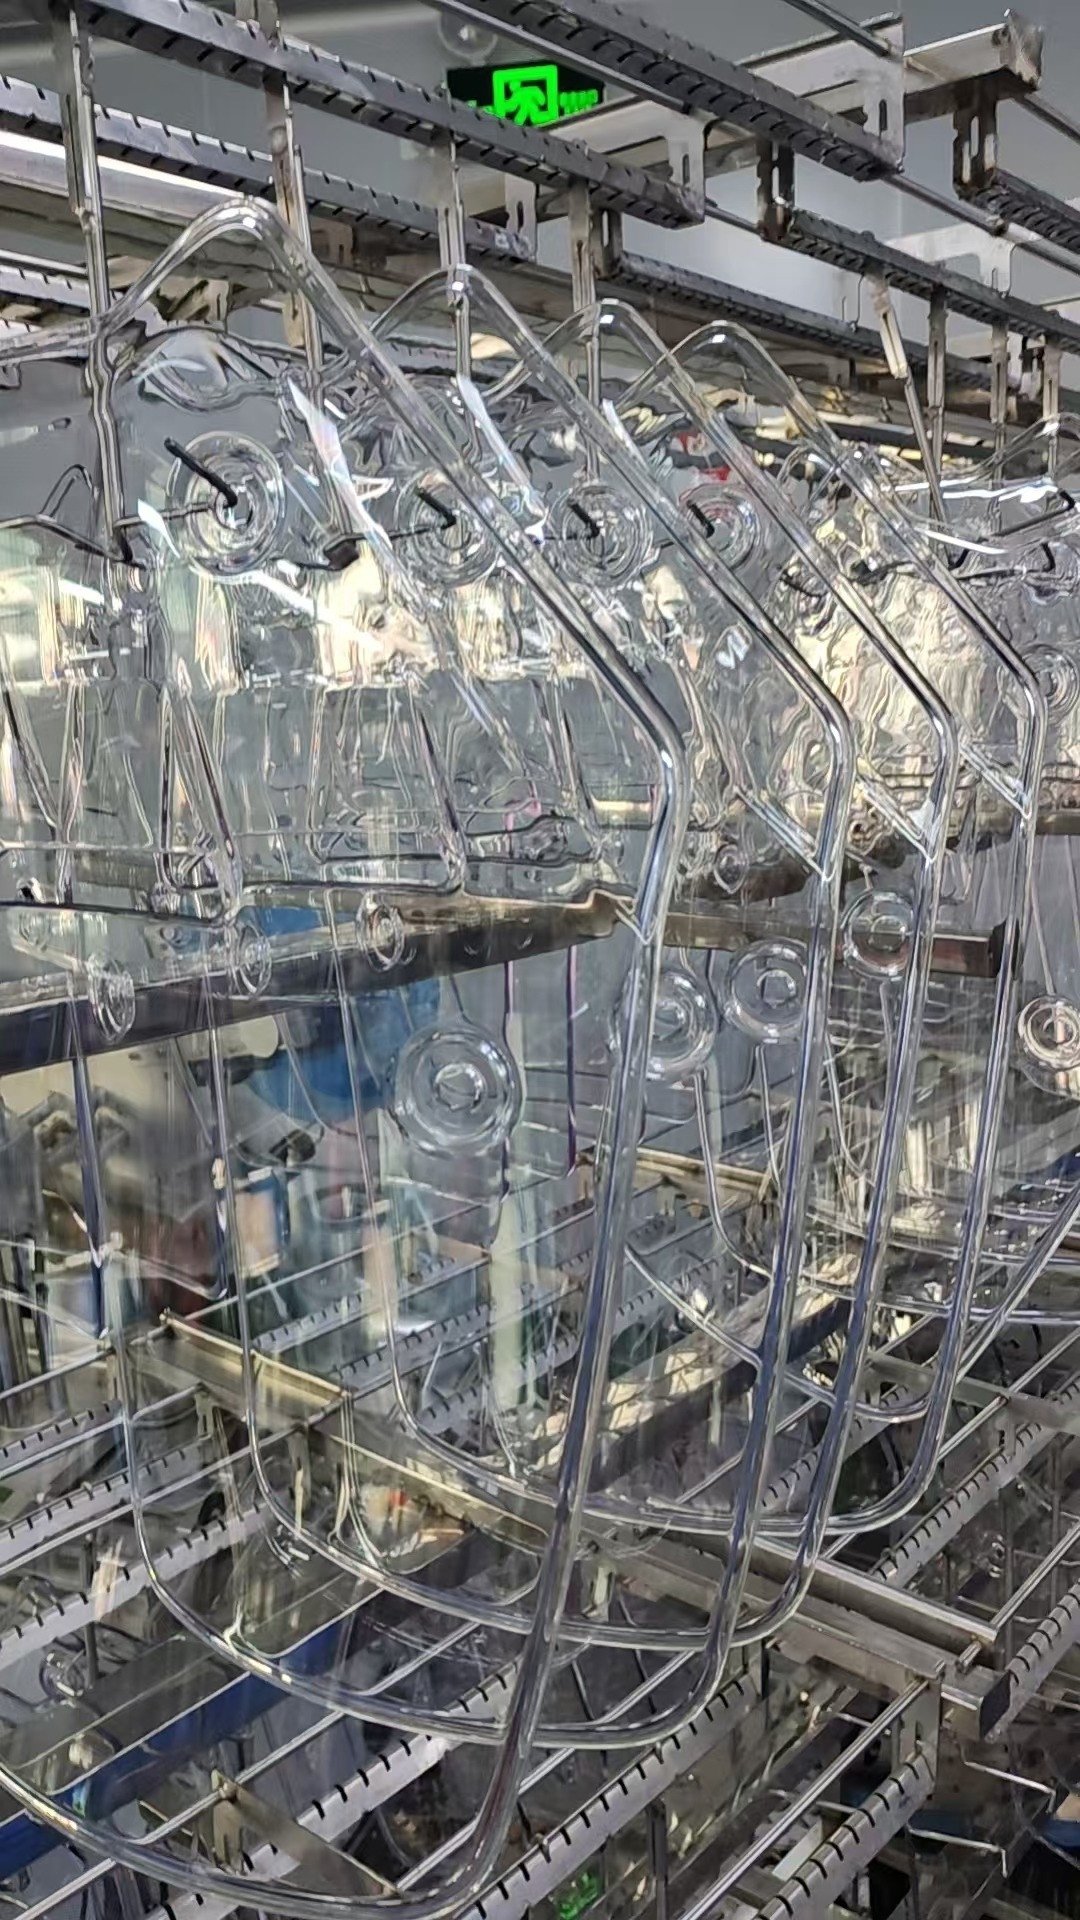
Una pieza curva compleja puede requerir rotación, varios ángulos de exposición, dispositivos de sujeción específicos o un posicionamiento individual para tratar todas las zonas funcionales de manera uniforme.
En ese caso, el curado UV puede seguir siendo rápido, sin que lo sea el ciclo de producción completo.
Por tanto, la capacidad real depende de otros factores además del tiempo de exposición:
- la complejidad de los dispositivos de sujeción;
- la carga y la descarga;
- el número de orientaciones necesarias;
- la manipulación manual por pieza;
- la utilización de los equipos;
- el tiempo de cambio de referencia;
- la tasa final de piezas conformes.
Si la geometría de la pieza aumenta continuamente la manipulación y la complejidad de los dispositivos de sujeción, un curado más rápido puede no reducir el coste ni acortar el plazo de entrega.
En esas condiciones, puede ser más fácil ampliar la producción con un proceso térmico consolidado que con un proceso UV cada vez más complejo.
Un proceso puede ser técnicamente viable y, aun así, no ser adecuado para la producción
Muchos procesos de recubrimiento permiten obtener muestras aceptables.
La producción en serie introduce otras restricciones:
tiempo de ciclo, tasa de piezas conformes, ocupación de los equipos, mano de obra, retrabajo, cambios de referencia, trabajo en curso y compromisos de entrega.
Por eso, comparar el curado térmico y el curado UV únicamente por el precio del recubrimiento o el tiempo de curado ofrece una respuesta incompleta.
En programas de bajo volumen con cambios frecuentes de tamaño o modelo, la preparación, los dispositivos de sujeción y los cambios de referencia pueden representar una parte importante del coste unitario.
En programas estables de gran volumen, adquieren mucha más importancia el tiempo de ciclo, la tasa de piezas conformes y la utilización de los equipos.
Si el curado UV permite mantener un proceso continuo y repetible, su ciclo corto de curado puede convertirse en una ventaja real de capacidad.
Si un proceso térmico consolidado puede tratar un gran número de piezas en cada lote, mientras que el proceso UV requiere un posicionamiento individual complejo, un curado térmico más largo no implica necesariamente una menor producción.
Por tanto, la comparación útil es:
¿Qué proceso puede alcanzar el volumen requerido con una tasa de piezas conformes estable, un coste total de fabricación razonable y un plazo de entrega predecible?
A veces, el método de curado no es lo único que debe cambiar
Algunos problemas recurrentes no pueden resolverse simplemente pasando del curado térmico al UV, o viceversa.
El verdadero problema puede ser la posición de la etapa de recubrimiento dentro de la secuencia global de fabricación.
Un proyecto puede comenzar con una lámina prerrecubierta que se conforma posteriormente. Si las zonas sometidas a grandes deformaciones siguen presentando problemas superficiales o funcionales, quizá convenga preguntarse si sería mejor conformar primero la pieza y recubrirla después.
Las piezas con funciones distintas en ambas caras hacen que esta decisión sea aún más importante.
Una visera, por ejemplo, puede necesitar propiedades antivaho en una cara y resistencia al rayado, a la intemperie u otra función óptica en la otra. La secuencia de recubrimiento, el proceso de curado y las operaciones posteriores no siempre pueden optimizarse de manera independiente.
En estos proyectos, rediseñar el proceso puede implicar reconsiderar conjuntamente tres aspectos:
qué estructura de recubrimiento utilizar, cómo debe curarse y en qué punto de la secuencia de fabricación debe aplicarse.
This leads directly to the next production decision: whether a project is better suited to pre-coated material or coating after forming.
Por qué PlsTect puede partir del problema de fabricación para revisar el proceso
Cuando un proveedor dispone de un solo método de curado, la resolución de problemas suele limitarse a ese proceso existente.
PlsTect dispone de capacidad de curado térmico y UV para recubrimientos antivaho.
Esto significa que el proyecto no tiene que partir de la suposición de que debe conservarse un proceso concreto y que la pieza debe adaptarse a él.
Cuando un programa presenta problemas de producción recurrentes, analizamos un conjunto más amplio de preguntas:
¿En qué punto del proceso aparece el problema por primera vez?
¿Se concentra en una zona específica de la pieza?
¿Cuánta manipulación, inspección o retrabajo adicional se necesita ahora para mantener la tasa de piezas conformes?
Cuando aumenta el volumen, ¿dónde aparece la verdadera limitación de capacidad?
¿Sigue siendo compatible el proceso de curado actual con las operaciones anteriores y posteriores al recubrimiento?
A partir de ahí, el proyecto puede avanzar en varias direcciones:
seguir optimizando el proceso existente;
evaluar un cambio entre curado térmico y UV;
o cambiar la posición de la etapa de recubrimiento dentro de la secuencia global de fabricación.
El objetivo no es decidir qué tecnología de curado es más avanzada.
Se trata de determinar:
Qué proceso de fabricación puede reducir los problemas recurrentes, establecer límites claros durante la evaluación de muestras y mantener la estabilidad cuando aumenta el volumen de producción.
PlsTect aborda el sustrato, el recubrimiento, el método de curado y las operaciones de fabricación posteriores como un único sistema de fabricación.
El resultado final no es simplemente un recubrimiento antivaho.
Es un proceso de producción que el fabricante puede seguir utilizando, reproducir de forma consistente y cumplir dentro de los plazos previstos.
Revisar el proceso de producción
Si una pieza con recubrimiento antivaho presenta repetidamente pérdida de prestaciones, defectos superficiales, una tasa de piezas conformes inestable o limitaciones de capacidad, comparta el sustrato, la geometría de la pieza, el proceso actual, la zona problemática, el volumen previsto y el plazo de entrega requerido.
PlsTect puede utilizar sus capacidades de curado térmico y UV para recubrimientos antivaho con el fin de evaluar si conviene optimizar el proceso actual o rediseñar la secuencia de recubrimiento y curado.