Artículos técnicos · Policarbonato antivaho
Un cambio después del secado en horno o del termoformado requiere evaluar más a fondo el material, el proceso y la pieza terminada. PlsTect utiliza el patrón observado para definir el siguiente proceso de fabricación.
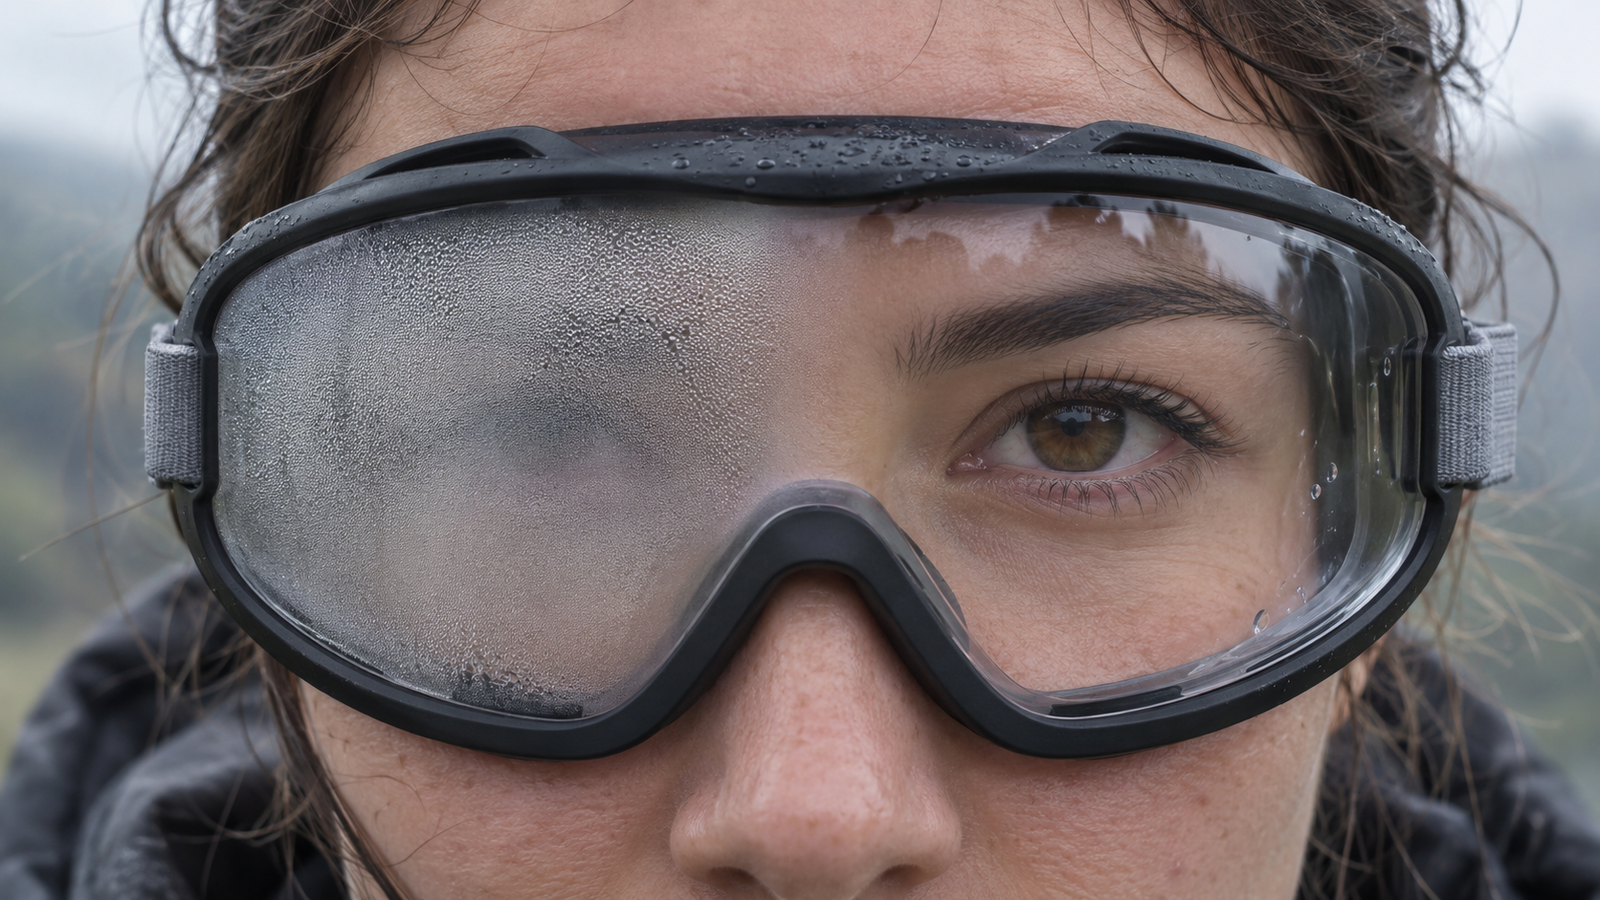
Una lámina de PC antivaho puede funcionar normalmente como muestra plana y presentar un resultado diferente tras el secado en horno, el doblado en caliente o el termoformado.
El cambio visible no permite identificar por sí solo la causa. El calentamiento afecta al sistema completo del material: el sustrato de PC, la superficie antivaho, cualquier función de la cara opuesta y la película protectora. El conformado añade estiramiento, adelgazamiento local, contacto con el molde y enfriamiento en una nueva geometría.
Como se explica en ¿Se puede secar en horno el policarbonato antivaho antes del termoformado?, la selección de la lámina recubierta y el proceso posterior no pueden tratarse como decisiones independientes. Cuando aparece un cambio, la pregunta útil no es simplemente si el recubrimiento ha «superado» o «fallado» la prueba. Es qué cambió, dónde y en qué etapa se comprobó la muestra.
Un mismo resultado visible puede deberse a distintas etapas del proceso. Examinar primero el patrón ayuda a evitar que se descarte una opción viable por una causa equivocada, o que se acepte una opción inadecuada porque la muestra plana original parecía transparente.
Si toda la superficie se comporta de forma diferente, la evaluación empieza por los factores comunes a toda la lámina: la secuencia de calentamiento, el estado del sistema de recubrimiento, la película protectora y el momento de la comprobación. Una superficie que se aclara más lentamente, se humecta de otra forma o parece temporalmente irregular justo después del calentamiento no aporta por sí sola información suficiente para identificar un problema permanente del recubrimiento.
Si el cambio aparece principalmente en un radio cerrado, una sección profunda, un borde o una zona visiblemente adelgazada, cobra mayor importancia la exigencia local del conformado. La zona principal plana o suavemente curvada puede seguir funcionando con normalidad mientras la región más deformada se comporta de otro modo. En ese caso, una probeta plana ha confirmado el estado inicial del recubrimiento, pero no ha representado la parte del componente que más exige al material.
Si el resultado es irregular o va acompañado de marcas, turbidez o humectación desigual, la evaluación también considera la película protectora, el contacto con el molde, los residuos de limpieza y la manipulación. Un patrón de contacto o residuos puede hacer que una superficie parezca haber perdido su efecto antivaho, aunque el cambio no sea uniforme en todo el recubrimiento. La forma y la ubicación de la zona afectada suelen orientar mejor que repetir la misma demostración de empañamiento en otra muestra plana.
Si la resistencia al empañamiento se mantiene, pero cambia la calidad de visión, el problema ya no se limita al efecto antivaho. La turbidez, las ondulaciones superficiales, la distorsión visible o las marcas de contacto pueden hacer que una pantalla, una cubierta de instrumento o una ventana de equipo no sean adecuadas para su uso previsto. Un componente transparente debe conservar tanto el estado óptico y superficial requerido como su respuesta antivaho.
La ubicación del cambio no permite un diagnóstico completo del fallo. Sin embargo, ayuda a distinguir una cuestión general del material o de su historial térmico de un problema local de conformado o de contacto o contaminación.
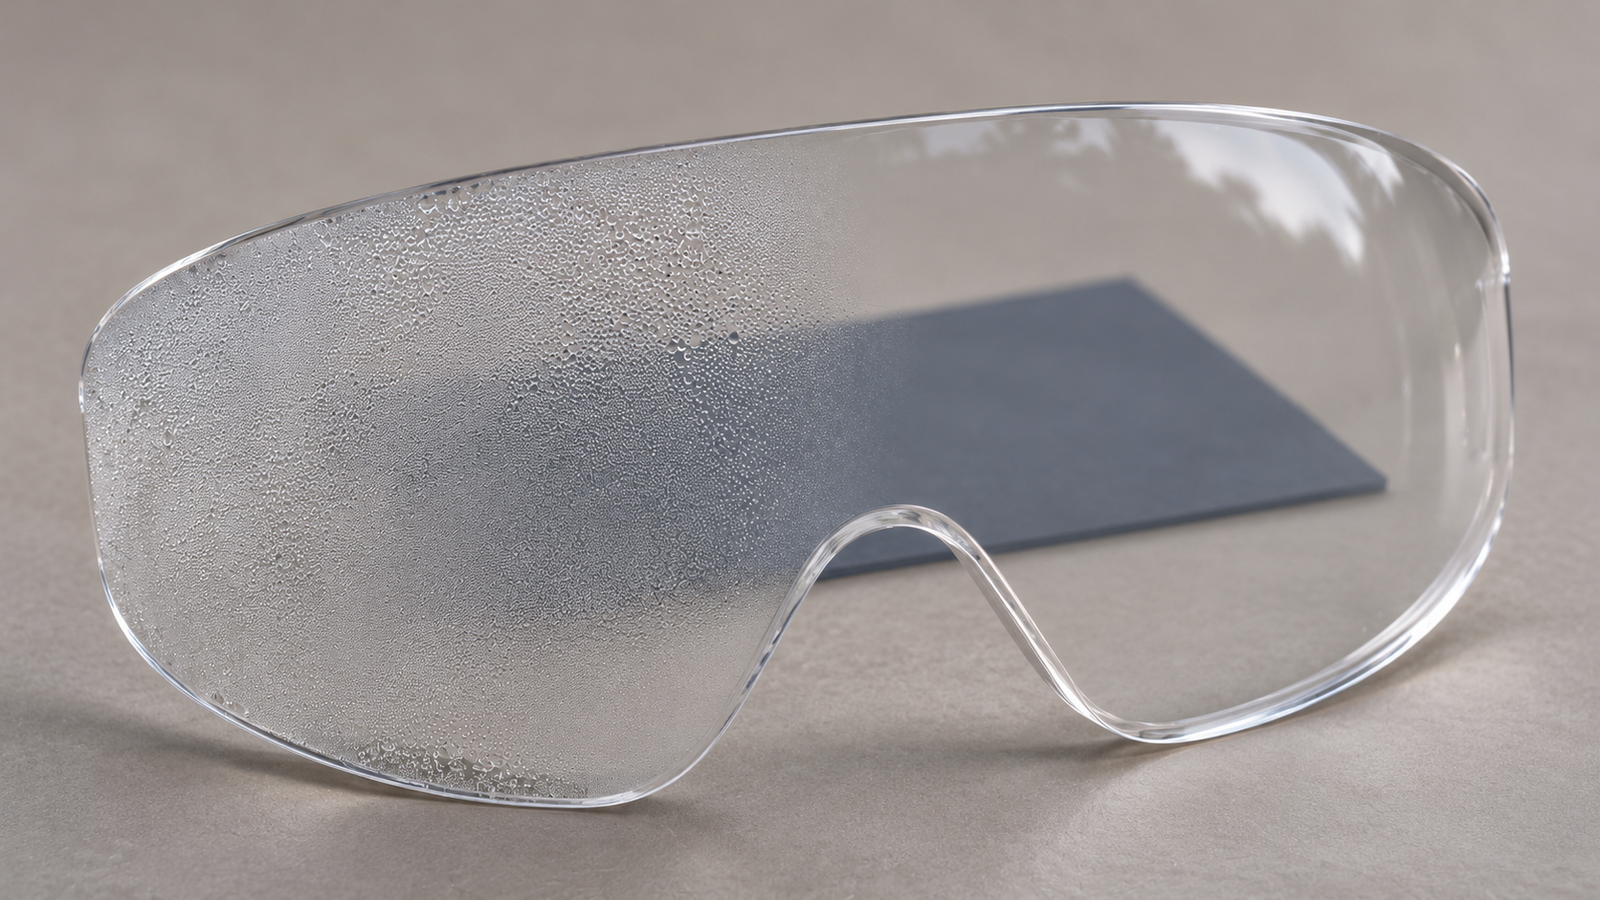
Una demostración con vapor sigue siendo una comprobación práctica útil, pero su significado depende del estado de la muestra en ese momento.
Un resultado registrado inmediatamente después de un ciclo de horno, tras enfriarse la pieza, después del conformado o tras un intervalo definido de acondicionamiento puede no describir exactamente el mismo estado superficial. Esto no significa que todo resultado inferior vaya a recuperarse, ni que un cambio visible deba descartarse como temporal. Significa que debe conocerse el momento de la prueba antes de utilizar su resultado para aprobar o rechazar el proceso de producción.
La comparación debe reflejar el proyecto real, en lugar de aplicar a todas las piezas un programa de laboratorio fijo. En un proyecto puede ser relevante comparar el mismo material antes y después del ciclo térmico previsto. En otro, puede ser más importante comparar una zona de visión poco deformada con una región de mayor conformado en el componente terminado.
Un vídeo continuo puede documentar en una sola secuencia la exposición y la comprobación superficial posterior. Su valor reside en saber qué muestra se observa, qué proceso ha experimentado y qué parte del componente se está evaluando, no en dividir una misma comprobación práctica en varias demostraciones aisladas.
El cliente no compra un resultado de empañamiento en una muestra plana. Compra una pieza que debe seguir siendo utilizable después del calentamiento, conformado, recorte, manipulación y montaje.
Por ello, la muestra representativa debe reproducir las características importantes para la aplicación final. Una pequeña probeta plana puede bastar para evaluar inicialmente la respuesta del recubrimiento, pero no representa una curva cerrada, una sección adelgazada localmente, una zona de contacto con el molde o una zona de visión óptica.
Las comprobaciones necesarias dependen de la pieza. Pueden incluir la respuesta antivaho antes y después del procesamiento, el aspecto del recubrimiento, la turbidez o la transparencia y el estado de las zonas sometidas a mayor deformación. Si la aplicación implica limpieza, exposición al agua o frotado repetido, esas condiciones pueden evaluarse por separado, en lugar de darlas por confirmadas a partir del resultado inicial con vapor.
El mismo principio se aplica a una estructura de dos caras. Una superficie interior antivaho y una superficie exterior con recubrimiento duro u otra función pasan por la misma secuencia de calentamiento y conformado. La pieza terminada solo es aceptable si el sistema completo sigue siendo adecuado para el uso previsto.
PlsTect parte del componente real: el sistema de policarbonato antivaho , la secuencia de calentamiento y conformado, la ubicación del cambio observado y la calidad exigida en la pieza terminada.
El resultado puede justificar mantener el proceso actual con recubrimiento previo y confirmarlo en una geometría más representativa. Puede indicar que deben revisarse la película protectora, el contacto, la manipulación u otra etapa antes de cambiar el propio recubrimiento. En una pieza con deformación concentrada o zonas ópticas exigentes, puede orientar hacia la aplicación del recubrimiento antivaho después del conformado o hacia el suministro de un componente recubierto terminado.
No todos los cambios requieren un recubrimiento nuevo. Tampoco debe aceptarse como temporal cualquier resultado inferior. El objetivo de la evaluación es definir un siguiente paso controlado, no forzar todas las observaciones a encajar en una misma explicación.
Para el cliente, esto permite una decisión de producción más clara: si puede continuar el proceso actual, qué debe reproducir la muestra representativa, qué propiedades de la pieza terminada deben comprobarse y qué cambios en el material, la geometría o el proceso exigirían una nueva evaluación.
Este enfoque convierte un cambio observado en una decisión definida sobre el material, el proceso y la opción de suministro. Sigue la misma lógica basada en la aplicación que emplea PlsTect en su enfoque de validación de calidad: identificar la condición relevante para la pieza final, evaluarla en una geometría representativa y expresar claramente qué ha confirmado el resultado y qué no.
Indique la estructura del material, la geometría de la pieza y la secuencia de calentamiento o conformado, y comparta una fotografía o un vídeo de la zona afectada.
PlsTect evaluará el proceso de fabricación más probable, la muestra representativa necesaria y las comprobaciones que deben realizarse antes de la producción.
PlsTect suministra materiales plásticos, películas y vidrio con tratamientos superficiales funcionales y apoyo a la fabricación para aplicaciones OEM e industriales.
Desde láminas y películas hasta paneles, cubiertas, ventanas y componentes terminados, ayudamos a transformar los requisitos del material en piezas listas para producción.
Respuesta de ingeniería en 24 horas
© 2026 PlsTect. Todos los derechos reservados. Política de privacidad